text.skipToContent text.skipToNavigation

Galvanische Verzinkung und Beschichtung mit Zinklegierungen

Dies ist die mit Abstand am häufigsten verwendete Oberflächenbeschichtung für Verbindungselemente aus Stahl. Durch ein elektrolytisches, auch galvanisches Verfahren genannt, wird eine sehr dünne Schicht aus Zink oder einer Zinklegierung, beispielsweise ZnFe oder ZnNi, auf die Oberfläche des Verbindungselements aufgebracht. Bei Verbindungselementen mit Gewinde beträgt die Schichtdicke in der Regel 3 bis 20 Mikrometer.

Unmittelbar nach dem Aufbringen der Zinkbeschichtung wird eine Passivierungsschicht auf die Zink- oder Zinklegierungsschicht aufgebracht, um diese zu schützen. Es gibt zahlreiche Arten von Passivierungsschichten, die sich jeweils durch unterschiedliche Farben und Schutzeigenschaften auszeichnen. Dadurch steht eine Vielzahl von Verbindungselementen mit galvanischen Zink- oder Zinklegierungsbeschichtungen zur Verfügung.

*Ein Mikrometer (μm) entspricht 0,001 Millimetern.

Passivierungsarten im Überblick

Passivierungsart Farbe Cr(VI)-frei? Korrosionsbeständigkeit Typische Anwendung
Weiß / Blau Transparent bis bläulich Verfügbar Gering, 48–96 Std. NSS* Verbindungselemente für Innenanwendungen
Schwarz Schwarz Verfügbar Gering, 48–96 Std. NSS Dekorative Anwendungen im Innenbereich
Gelb Gelb irisierend Nein Mittel, 96–240 Std. NSS Außenanwendungen, herkömmliche Beschichtung mit rückläufiger Verwendung
Olivgrün Olivgrün Nein Mittel bis hoch, 120–240 Std. NSS Militärische Anwendungen
Cr(III)-Dickschichtpassivierung Blau-gelb-grün irisierend Ja Hoch, 240–720+ Std. NSS RoHS-/REACH-konform, Außenanwendungen und Automobilindustrie

*NSS = Neutraler Salzsprühnebeltest gemäß ISO 9227. Die angegebenen Stundenwerte sind typische Bereiche und variieren je nach Dicke der Zinkschicht, Legierungszusammensetzung und Verwendung zusätzlicher Versiegelungen.

Der Prozess der galvanischen Verzinkung

Schematische Darstellung der galvanischen Verzinkung von Verbindungselementen aus Stahl in einer rotierenden Trommel

Wie die obige Abbildung zeigt, werden die zu beschichtenden Verbindungselemente in eine rotierende Kunststofftrommel gegeben, die in einen Elektrolyten, also eine elektrisch leitfähige Flüssigkeit, eingetaucht wird. Die Verbindungselemente werden negativ geladen und bilden die Kathode. Im Behälter befinden sich Stäbe oder Bleche aus Zink oder einer Zinklegierung, die positiv geladen sind und als Anode dienen. Durch den elektrischen Strom werden die Zink- oder Zinklegierungsionen zu den negativ geladenen Verbindungselementen aus Stahl transportiert.

Zink und Zinklegierungen sind unedler als Stahl. Werden sie als Schutzbeschichtung auf Stahl verwendet, wirken sie als Anode und geben Elektronen an den Stahl ab, wenn dieser in einer feuchten Umgebung zu korrodieren beginnt. Dieses Prinzip wird als kathodischer Korrosionsschutz bezeichnet.

Kupfer, Messing, Nickel, Chrom, Zinn und Silber sind edler als Stahl. Werden diese edleren Metalle als Schutzbeschichtungen verwendet, wirken sie als Kathoden. Dadurch kann der Stahl direkt angegriffen werden und es kann sich sogar unter der Beschichtung Rost bilden, wenn Feuchtigkeit durch Poren oder Beschädigungen der Beschichtung mit dem Stahl in Kontakt kommt. In diesem Fall wirkt der Stahl als Anode.

Aufgrund dieser elektrochemischen Eigenschaften sind Zink und Zinklegierungen die am häufigsten verwendeten Metalle zur Beschichtung von Stahlprodukten.

Passivierung und Chromatierung

Der Korrosionsschutz von Zink- oder Zinklegierungsschichten kann durch eine Passivierung der Produkte erheblich verbessert werden. Bei der klassischen Form dieser Nachbehandlung bildet sich eine extrem dünne Chromatschicht mit einer Dicke von etwa 0,1 µm. Diese Schicht verschließt die Poren in der Zink- oder Zinklegierungsschicht und bindet zusätzlich Sauerstoff.

Herkömmliche Chromatschichten enthalten häufig sechswertiges Chrom, Cr(VI), und verfügen dadurch über eine besondere Selbstheilungseigenschaft. Bei mechanischen Beschädigungen können lösliche Salze des sechswertigen Chroms innerhalb der Passivierungsschicht die freigelegten Bereiche wieder schützen beziehungsweise erneut passivieren.

Der Nachteil dieser Nachbehandlung besteht darin, dass Cr(VI) als gefährlich und umweltschädlich gilt, da es giftig und krebserzeugend ist. Seine Verwendung in der EU ist eingeschränkt und wurde durch verschiedene Vorschriften und Richtlinien, darunter RoHS und ELV, schrittweise verboten. Einzelheiten zu Chromat-Konversionsschichten sind in der internationalen Norm ISO 4520 beschrieben.

Je nach Dicke und Zusammensetzung der Passivierungsschicht kann die Farbe von transparent, auch als weiß bezeichnet, über Blau und Gelb bis hin zu Schwarz variieren.

Gängige Passivierungsarten

Weiße oder blaue Passivierung

Dies ist die am häufigsten verwendete Passivierungsart für Verbindungselemente. Sie bietet einen geringen Korrosionsschutz und wird daher für Anwendungen im Innenbereich empfohlen.

Schwarze Passivierung

Die schwarze Passivierung bietet den gleichen Schutzgrad wie die weiße oder blaue Passivierung und wird in der Regel aufgrund ihrer schwarzen Farbe gewählt. Herkömmliche schwarze Passivierungen können Cr(VI) enthalten.

Gelbe Passivierung

Diese Passivierungsart bietet eine deutlich höhere Korrosionsbeständigkeit und wurde häufig für Außenanwendungen empfohlen. Aufgrund ihres erheblichen Cr(VI)-Gehalts geht ihre Verwendung jedoch kontinuierlich zurück.

Olivgrüne Passivierung

Olivgrüne Passivierungen werden hauptsächlich für militärische Anwendungen eingesetzt. Ihre Korrosionsbeständigkeit ist mit der gelben Passivierung vergleichbar oder etwas höher. Herkömmliche Ausführungen können ebenfalls Cr(VI) enthalten.

Passivierung mit dreiwertigem Chrom Cr(III)

Aufgrund gesetzlicher Vorschriften zu gefährlichen Stoffen, wie RoHS, REACH und ELV, musste eine neue Passivierungsschicht ohne Cr(VI) entwickelt werden. Anstelle von Cr(VI), das in herkömmlichen schwarzen, gelben, braunen und grünen Chromatschichten enthalten ist, verwenden die meisten neu entwickelten Passivierungsschichten dreiwertiges Chrom, abgekürzt Cr(III).

Einige Cr(III)-Passivierungen können eine höhere Korrosionsbeständigkeit bieten als Cr(VI)-Passivierungen. Sie werden häufig als Dickschichtpassivierungen bezeichnet. Eine dünne Schicht kann etwa 0,08 bis 0,1 µm dick sein, während eine Dickschicht eine Stärke von ungefähr 0,2 bis 0,3 µm aufweist.

Am häufigsten wird eine transparente Dünnschichtpassivierung verwendet. Dickschichtpassivierungen weisen häufig einen irisierenden Farbeffekt auf. Auf Zinkschichten erscheinen sie bläulich-gelblich-grünlich und auf Zinklegierungsschichten gelblich-grünlich. Sie bieten eine höhere Korrosionsbeständigkeit als gelbe Cr(VI)-Passivierungen. Zur weiteren Verbesserung der Korrosionsbeständigkeit und/oder des Erscheinungsbildes der Beschichtung kann zusätzlich eine Versiegelung aufgebracht werden.

Wasserstoffversprödung

Beim galvanischen Beschichtungsverfahren wird elektrischer Strom eingesetzt, um Zink oder Zinklegierungen abzuscheiden. Der Strom bewirkt außerdem, dass das Wasser im Elektrolytbad teilweise durch Elektrolyse in Wasserstoff und Sauerstoff zerlegt wird.

Der Sauerstoff entweicht aus der Flüssigkeit des Bades, während Wasserstoffionen in das Material des Verbindungselements eindiffundieren und sich zu Wasserstoffmolekülen verbinden können. Dieser Vorgang geht mit einer Volumenzunahme einher, die hohe Spannungen im Metallgefüge verursacht. Bei zusätzlicher äußerer Zugbeanspruchung können diese Spannungen zu verzögert auftretenden, spontanen Sprödbrüchen führen.

Schematische Darstellung der Diffusion von Wasserstoffionen in ein Verbindungselement aus Stahl während der galvanischen Beschichtung

Wasserstoffversprödung kann auch durch das Beizen verursacht werden, das beim Feuerverzinken eingesetzt wird, wenn keine Inhibitoren verwendet werden. Sie kann außerdem durch unsachgemäßes Härten und Anlassen von Stählen mit hohen mechanischen Eigenschaften entstehen.

Besonders gefährdete Produkte

Das Risiko einer Wasserstoffversprödung besteht insbesondere bei Produkten, die eines oder mehrere der folgenden Merkmale aufweisen:

  • Zugfestigkeit ≥ 1.000 MPa
  • Härte ≥ 320 HV
  • Einsatzgehärtete Produkte

Risikominimierung

Um das Risiko einer Wasserstoffversprödung zu minimieren, müssen diese Produkte nach dem galvanischen Beschichtungsverfahren über einen festgelegten Zeitraum bei einer definierten Temperatur einer Wärmebehandlung, dem sogenannten Tempern zur Wasserstoffentsprödung, unterzogen werden. Die internationale Norm ISO 4042:1999 für galvanische Überzüge auf Verbindungselementen sieht vor, dass galvanisch beschichtete Teile innerhalb von vier Stunden nach der Beschichtung, vorzugsweise innerhalb einer Stunde, und vor der Chromatierung auf eine Bauteiltemperatur von 200 °C bis 230 °C erwärmt werden sollen. Die maximale Temperatur muss unter Berücksichtigung des Beschichtungswerkstoffs und der Art des Grundwerkstoffs festgelegt werden.

Mit zunehmender Beschichtungsdicke wird die Entfernung des Wasserstoffs schwieriger. Eine Zwischenwärmebehandlung bei einer Beschichtungsdicke von lediglich 2 bis 5 µm kann jedoch das Risiko einer Wasserstoffversprödung verringern.

Die ISO 4042 legt keine exakten Bedingungen für die Wärmebehandlung fest. Eine Behandlungsdauer von acht Stunden gilt als typisches Beispiel. Je nach Art, Größe, Geometrie und mechanischen Eigenschaften des Bauteils sowie den verwendeten Reinigungs- und galvanischen Beschichtungsverfahren können jedoch Behandlungszeiten von 2 bis 24 Stunden bei Temperaturen zwischen 200 °C und 230 °C geeignet sein.

Bei sicherheitskritischen Bauteilen wird empfohlen, Temperatur und Behandlungsdauer experimentell zu bestimmen. Die Temperatur der Wärmebehandlung darf niemals die Anlasstemperatur überschreiten. Die Behandlungszeit beginnt, sobald die Produkte die festgelegte Mindesttemperatur erreicht haben.

Trotz aller während des Verfahrens getroffenen Vorsichtsmaßnahmen können die heutigen galvanischen Beschichtungstechniken das Risiko einer Wasserstoffversprödung lediglich reduzieren. Eine vollständige Beseitigung dieses Risikos ist nicht möglich. Für kritische Anwendungen, bei denen dieses Risiko nicht akzeptabel ist, sollte ein alternatives Beschichtungsverfahren gewählt werden, beispielsweise eine Zinklamellenbeschichtung.

Bezeichnungssystem für die Bestellung galvanischer Zinküberzüge

Gemäß ISO 4042:1999 werden galvanische Überzüge auf mechanischen Verbindungselementen durch einen Code gekennzeichnet, der aus zwei Großbuchstaben und einer Zahl besteht. Für die nächste Ausgabe der ISO 4042 ist ein neues Bezeichnungssystem in Vorbereitung.

Der bisherige Code ist wie folgt aufgebaut:

  • Ein Großbuchstabe zur Kennzeichnung des Beschichtungsmetalls; siehe Tabelle 1.
  • Eine Zahl zur Angabe der Mindestschichtdicke; siehe Tabelle 2.
  • Ein Großbuchstabe zur Kennzeichnung des Glanzgrades und der Nachbehandlung; siehe Tabelle 3.

Alle Tabellen basieren auf ISO 4042:1999.

Tabelle 1: Beschichtungsmetall oder -legierung

Kennbuchstabe Beschichtungsmetall oder -legierung Chemisches Symbol
AZinkZn
BCadmiumCd
CKupferCu
DMessingCuZn
ENickelNi
FNickel-Chrom1NiCr
GKupfer-NickelCuNi
HKupfer-Nickel-Chrom1CuNiCr
JZinnSn
KKupfer-ZinnCuSn
LSilberAg
NKupfer-SilberCuAg
PZink-NickelZnNi
QZink-KobaltZnCo
RZink-EisenZnFe

1 Dicke der Chromschicht ≈ 0,3 µm.

Tabelle 2: Mindestschichtdicke

Kennzahl 1 Beschichtungsmetall, Mindestschichtdicke in µm 2 Beschichtungsmetalle, Mindestschichtdicke in µm
01--
13-
252+3
383+5
4124+8
5155+10
6208+12
722510+15
823212+20
9104+6

1 Kennzahl 0 = keine Anforderung an die Schichtdicke.
2 Gilt nicht für Bauteile mit Gewinde.

Tabelle 3: Glanzgrad und Nachbehandlung

Kennbuchstabe Oberflächenausführung Passivierung durch Chromatierung, typische Farbe1
AMattFarblos
BMattBläulich bis bläulich irisierend2
CMattGelblich glänzend bis gelbbraun, irisierend
DMattMattoliv bis olivbraun
EHalbglänzendFarblos
FHalbglänzendBläulich bis bläulich irisierend2
GHalbglänzendGelblich glänzend bis gelbbraun, irisierend
HHalbglänzendMattoliv bis olivbraun
JGlänzendFarblos
KGlänzendBläulich bis bläulich irisierend2
LGlänzendGelblich glänzend bis gelbbraun, irisierend
MGlänzendMattoliv bis olivbraun
NHochglänzendFarblos
PWahlweiseWie B, C oder D
RMattBraunschwarz bis schwarz
SHalbglänzendBraunschwarz bis schwarz
TGlänzendBraunschwarz bis schwarz
UAlle OberflächenausführungenOhne Chromatierung

1 Passivierungsbehandlungen sind nur bei Zink- oder Cadmiumüberzügen möglich.
2 Gilt nur für Zinküberzüge.

Beispiel einer Beschichtungskennzeichnung: A3L

  • A steht für eine galvanische Verzinkung; siehe Tabelle 1.
  • 3 kennzeichnet eine Mindestschichtdicke von 8 Mikrometern; siehe Tabelle 2.
  • L steht für eine glänzende gelbe Passivierung; siehe Tabelle 3.

Beispiel einer Bezeichnung: Sechskantschraube DIN 931 – M16 x 60 – 8.8 – A3L.

Wird keine bestimmte Schichtdicke vereinbart, erfolgt die Lieferung mit der handelsüblichen Schichtdicke.

Beschränkungen der Schichtdicke

Der Grad des Korrosionsschutzes ist im Allgemeinen proportional zur Dicke der aufgebrachten Schicht. Bei galvanischen Überzügen auf Verbindungselementen ist die Schichtdicke jedoch nicht gleichmäßig verteilt. Sie hängt unter anderem vom Verhältnis zwischen Länge und Durchmesser (l/d) ab. Für den Korrosionsschutz eines Bauteils ist die örtliche Mindestschichtdicke maßgebend. Um zu verhindern, dass sich eine Mutter oder Schraube bei der Montage festsetzt, sollte die maximale Nennschichtdicke ein Viertel des Gewindespiels nicht überschreiten, wie in der nachstehenden Abbildung dargestellt.

Schematische Darstellung der Schichtdicke eines Überzugs auf einem Außengewinde und ihres Einflusses auf den Flankendurchmesser

Im rechtwinkligen Dreieck ABC stellt AB die Schichtdicke dar. Die durch die Beschichtung verursachte Vergrößerung des Flankendurchmessers wird durch die nachstehende Formel beschrieben:

Formel zur Berechnung der Vergrößerung des Flankendurchmessers durch die Schichtdicke

Tabelle 4 zeigt die maximal zulässigen Schichtdicken für Verbindungselemente mit Außengewinde und der Toleranzlage g vor dem Beschichten in Abhängigkeit von der Gewindesteigung und der Nennlänge.

Tabelle 4: Maximal zulässige Schichtdicke für Außengewinde

Gewindesteigung P
mm
Gewindenenndurchmesser d1
mm
Grundabmaß
µm
Alle Nennlängen2
µm
L ≤ 5d3
µm
5d < L ≤ 10d3
µm
10d < L ≤ 15d3
µm
0,2--173333
0,251; 1,2-183333
0,31,4-183333
0,351,6 (1,8)-193333
0,42-193333
0,452,5 (2,2)-205533
0,53-205533
0,63,5-215533
0,74-225533
0,754,5-225533
0,85-245533
16 (7)-265533
1,258-285553
1,510-328855
1,7512-348855
216 (14)-388855
2,520 (18; 22)-42101088
324 (27)-48121288
3,530 (33)-531212108
436 (30)-6015151210
4,542 (45)-6315151210
548 (52)-7115151210
5,556 (60)-7515151512
664-8020201512

1 Die Angaben für Regelgewinde dienen lediglich der Orientierung. Maßgebend ist die Gewindesteigung.
2 Maximalwert der Schichtdicke, wenn eine Messung der örtlichen Schichtdicke vereinbart wurde.
3 Maximalwert der Schichtdicke, wenn eine Messung der durchschnittlichen Schichtdicke einer Charge vereinbart wurde.
Hinweis: Zusätzliche Grundabmaße für Gewinde, die speziell zur Aufnahme dicker Beschichtungen hergestellt werden können, sind in Anhang C der ISO 4042 angegeben.

Messstellen zur Bestimmung der Schichtdicke

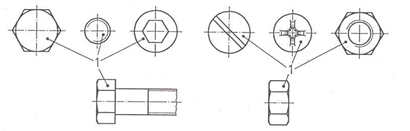
Die örtliche Mindestschichtdicke auf Verbindungselementen wird an den in der nachstehenden Abbildung dargestellten Messstellen bestimmt.

Schematische Darstellung der Messstellen zur Bestimmung der örtlichen Schichtdicke auf Schrauben und Muttern

Die durchschnittliche Schichtdicke einer Charge muss nach dem in Anhang D der ISO 4042 beschriebenen Verfahren bestimmt werden. Sofern nichts anderes vereinbart wurde, ist die örtliche Schichtdicke zu messen.

Häufig gestellte Fragen

Was ist der Unterschied zwischen galvanischer Verzinkung und Feuerverzinkung?

Bei der galvanischen Verzinkung wird in einem elektrolytischen Bad eine dünne, gleichmäßige Zinkschicht mit einer typischen Dicke von 3–20 µm aufgebracht. Dadurch entsteht eine glatte Oberfläche, die sich besonders für Verbindungselemente mit Gewinde eignet. Beim Feuerverzinken werden die Bauteile in geschmolzenes Zink getaucht, wodurch eine dickere Beschichtung mit einer typischen Schichtdicke von 45–100 µm entsteht. Diese bietet eine höhere Beständigkeit bei Außenanwendungen, weist jedoch eine rauere Oberfläche auf, die die Passgenauigkeit von Gewinden beeinträchtigen kann. Die galvanische Verzinkung wird bevorzugt für Präzisionsverbindungselemente eingesetzt, während sich die Feuerverzinkung besonders für schwere Stahlbaukonstruktionen eignet.

Ist die galvanische Verzinkung RoHS- und REACH-konform?

Ja, wenn sie mit einer Passivierung auf Basis von dreiwertigem Chrom Cr(III) kombiniert wird. Herkömmliche gelbe und grüne Passivierungen enthalten sechswertiges Chrom Cr(VI), dessen Verwendung durch die RoHS-Richtlinie, die REACH-Verordnung und die ELV-Richtlinie eingeschränkt ist. Eine Cr(III)-Dickschichtpassivierung bietet einen gleichwertigen oder besseren Korrosionsschutz ohne Cr(VI).

Was verursacht Wasserstoffversprödung bei galvanisch verzinkten Verbindungselementen?

Während der galvanischen Beschichtung wird das Wasser im Elektrolytbad teilweise elektrolytisch zersetzt. Dabei entstehen Wasserstoffionen, die in den Stahl eindiffundieren und sich zu Wasserstoffmolekülen verbinden können. Dies führt zu erhöhten inneren Spannungen und kann unter Zugbelastung verzögert auftretende Sprödbrüche verursachen. Besonders gefährdet sind Verbindungselemente mit einer Zugfestigkeit ≥ 1.000 MPa oder einer Härte ≥ 320 HV. Gemäß ISO 4042 müssen diese innerhalb von vier Stunden nach der Beschichtung einer Wärmebehandlung bei 200–230 °C zur Wasserstoffentsprödung unterzogen werden.

Wie wähle ich die richtige Passivierungsart für meine Anwendung aus?

Berücksichtigen Sie dabei drei wesentliche Faktoren:

  • Einsatzumgebung: Für Innenanwendungen kann eine weiße oder blaue Passivierung verwendet werden. Für Außenanwendungen ist eine Cr(III)-Dickschichtpassivierung oder eine Beschichtung mit höherem Korrosionsschutz erforderlich.
  • Gesetzliche Anforderungen: Wenn die Einhaltung der RoHS-Richtlinie oder der REACH-Verordnung erforderlich ist, sollten ausschließlich Cr(III)-Passivierungen verwendet werden.
  • Korrosionsbeständigkeit: Prüfen Sie die angegebenen Stundenwerte des neutralen Salzsprühnebeltests (NSS) in der obigen Vergleichstabelle. Für kritische Außenanwendungen sollten alternativ Zinklamellenbeschichtungen in Betracht gezogen werden.

Was bedeuten die Beschichtungskennzeichnungen nach ISO 4042?

Der Code besteht aus zwei Buchstaben und einer Zahl: Der erste Buchstabe kennzeichnet das Beschichtungsmetall, beispielsweise A = Zink. Die Zahl gibt die Mindestschichtdicke an und der zweite Buchstabe beschreibt den Glanzgrad und die Passivierungsart. Beispielsweise steht A3L für eine galvanische Verzinkung mit einer Mindestschichtdicke von 5 µm sowie einer glänzenden Oberfläche mit Cr(III)-Passivierung. Eine vollständige Übersicht aller verfügbaren Kennzeichnungen finden Sie in den Codierungstabellen auf dieser Seite.

Verwandte galvanisch verzinkte Produkte

Sie suchen galvanisch verzinkte Verbindungselemente? Entdecken Sie unser Sortiment:

Alle galvanisch verzinkten Produkte sind mit einer Cr(III)-Passivierung erhältlich, um die vollständige Einhaltung der RoHS- und REACH-Anforderungen zu gewährleisten. Benötigen Sie eine bestimmte Passivierungsart? Kontaktieren Sie unser technisches Expertenteam.

Zuletzt aktualisiert: Juli 2026

Schließen Sie diese Seite nicht. Diese Meldung wird verschwinden, wenn die Seite vollständig geladen ist.