text.skipToContent text.skipToNavigation

Revestimento Eletrolítico de Zinco e Ligas de Zinco

Este é, de longe, o revestimento de superfície mais comum para elementos de fixação em aço. Uma camada muito fina de zinco ou de uma liga de zinco, como ZnFe ou ZnNi, normalmente com uma espessura entre 3 e 20 mícrones no caso de elementos de fixação roscados, é depositada na superfície do elemento de fixação através de um processo eletrolítico, também designado por processo galvânico.

Imediatamente após a aplicação do revestimento de zinco, é adicionada uma camada de passivação sobre a camada de zinco ou de liga de zinco para a proteger. Existem vários tipos de camadas de passivação, cada uma com cores e propriedades de proteção distintas. Isto permite disponibilizar uma ampla variedade de opções de elementos de fixação com revestimento eletrolítico de zinco ou de ligas de zinco.

*Um mícron ou μm corresponde a 0,001 milímetros.

Tipos de Passivação em Resumo

Tipo de Passivação Cor Isento de Cr(VI)? Resistência à Corrosão Aplicação Típica
Branco / Azul Transparente a azul Disponível Baixa, 48–96 h NSS* Elementos de fixação para interiores
Preto Preto Disponível Baixa, 48–96 h NSS Aplicações decorativas e em interiores
Amarelo Amarelo iridescente Não Média, 96–240 h NSS Aplicações exteriores, utilização tradicional em declínio
Verde-Oliva Verde-oliva Não Média a elevada, 120–240 h NSS Aplicações militares
Camada Espessa de Cr(III) Azul-amarelo-verde iridescente Sim Elevada, 240–720 h ou mais NSS Conformidade com RoHS/REACH, aplicações exteriores e indústria automóvel

*NSS = Ensaio de nevoeiro salino neutro, de acordo com a norma ISO 9227. Os valores em horas representam intervalos típicos e variam consoante a espessura da camada de zinco, a composição da liga e a utilização de selantes.

O Processo de Revestimento Eletrolítico de Zinco

Diagrama que ilustra o processo de revestimento eletrolítico de zinco de elementos de fixação em aço num tambor rotativo

Como mostra a imagem acima, os elementos de fixação a revestir são colocados num tambor rotativo de plástico, submerso num eletrólito, também conhecido como líquido condutor, e recebem uma carga elétrica negativa, constituindo o cátodo. No tanque encontram-se barras ou chapas de zinco ou de liga de zinco com carga elétrica positiva, que constituem o ânodo. A corrente elétrica promove o transporte dos iões de zinco ou de liga de zinco até aos elementos de fixação em aço com carga negativa.

O zinco e as ligas de zinco são menos nobres do que o aço. Quando utilizados como revestimento protetor do aço, atuam como ânodo, fornecendo eletrões ao aço caso este comece a sofrer corrosão num ambiente húmido. Este fenómeno é designado por proteção catódica.

O cobre, o latão, o níquel, o crómio, o estanho e a prata são mais nobres do que o aço. Quando utilizados como revestimentos protetores, estes metais nobres atuam como cátodos. Consequentemente, o aço pode ser diretamente atacado e pode formar-se ferrugem mesmo por baixo do revestimento, caso a humidade entre em contacto com o aço através de poros ou de danos no revestimento, passando o aço a atuar como ânodo.

É por esta razão que o zinco e as ligas de zinco são os metais mais utilizados no revestimento de produtos em aço.

Passivação e Cromatação

A proteção contra a corrosão proporcionada pelas camadas de zinco ou de ligas de zinco pode ser consideravelmente melhorada através da passivação dos produtos. Na forma clássica deste tratamento complementar, forma-se uma camada extremamente fina de cromato, com aproximadamente 0,1 µm de espessura. Esta camada sela os poros existentes na camada de zinco ou de liga de zinco e também fixa o oxigénio à sua superfície.

As camadas tradicionais de cromato contêm frequentemente crómio hexavalente, Cr(VI), apresentando por isso uma propriedade única de autorregeneração. Em caso de danos mecânicos, os sais solúveis de crómio hexavalente presentes na camada de passivação permitem reparar, ou repassivar, as áreas expostas.

A desvantagem deste tratamento posterior é que o Cr(VI) é considerado perigoso e prejudicial para o ambiente, uma vez que é tóxico e cancerígeno. A sua utilização na União Europeia é limitada e tem sido progressivamente proibida por diversos regulamentos e diretivas, incluindo a RoHS e a ELV. Informações detalhadas sobre os revestimentos de conversão por cromatação podem ser encontradas na norma internacional ISO 4520.

Dependendo da espessura e da composição da camada de passivação, a cor pode variar entre transparente, também conhecida como branca, azul, amarela e preta.

Tipos de Passivação Mais Comuns

Passivação Branca ou Azul

Este é o tipo de passivação mais comum para elementos de fixação. Oferece um nível reduzido de proteção contra a corrosão, sendo por isso recomendado para aplicações em interiores.

Passivação Preta

A passivação preta proporciona o mesmo nível de proteção que a passivação branca ou azul e é normalmente escolhida pela sua cor preta. A passivação preta tradicional pode conter Cr(VI).

Passivação Amarela

Este tipo de passivação proporciona uma resistência à corrosão significativamente superior e tem sido frequentemente recomendado para aplicações exteriores. No entanto, a sua utilização continua a diminuir devido ao seu elevado teor de Cr(VI).

Passivação Verde-Oliva

Os tipos de passivação verde-oliva são utilizados principalmente em aplicações militares. A sua resistência à corrosão é comparável, ou ligeiramente superior, à da passivação amarela. As versões tradicionais também podem conter Cr(VI).

Passivação com Crómio Trivalente Cr(III)

Como consequência da legislação relativa a substâncias perigosas, como a RoHS, o REACH e a ELV, tornou-se necessário desenvolver um novo tipo de camada de passivação sem Cr(VI). Em vez do Cr(VI), presente nas camadas tradicionais de cromato preto, amarelo, castanho e verde, a maioria das camadas de passivação desenvolvidas mais recentemente utiliza crómio trivalente, abreviado como Cr(III).

Alguns tipos de passivação com Cr(III) podem oferecer uma resistência à corrosão superior à da passivação com Cr(VI). São frequentemente designados por passivação de camada espessa. Uma camada fina pode apresentar uma espessura de aproximadamente 0,08 a 0,1 µm, enquanto uma camada espessa apresenta cerca de 0,2 a 0,3 µm.

A passivação transparente de camada fina é a mais utilizada. A passivação de camada espessa apresenta frequentemente um aspeto iridescente, com tonalidades azuladas, amareladas e esverdeadas nas camadas de zinco e tonalidades amareladas e esverdeadas nas camadas de ligas de zinco. Proporciona uma resistência à corrosão superior à da passivação amarela com Cr(VI). Para melhorar ainda mais a resistência à corrosão e/ou o aspeto do revestimento, pode também ser aplicado um selante.

Fragilização por Hidrogénio

O processo de revestimento eletrolítico utiliza eletricidade para depositar zinco ou ligas de zinco. A corrente elétrica também provoca a eletrólise parcial da água presente no banho, decompondo-a em hidrogénio e oxigénio.

O oxigénio liberta-se do líquido do banho, mas os iões de hidrogénio podem difundir-se para o interior do material do elemento de fixação e combinar-se para formar moléculas de hidrogénio. Este processo é acompanhado por um aumento de volume, que provoca tensões elevadas na estrutura metálica. Na presença de forças externas de tração, estas tensões podem provocar fraturas frágeis, espontâneas e retardadas.

Diagrama que ilustra a difusão de iões de hidrogénio para o interior de um elemento de fixação em aço durante o revestimento eletrolítico

A fragilização por hidrogénio também pode ser provocada pela decapagem, utilizada no processo de galvanização por imersão a quente, quando não são utilizados inibidores. Pode igualmente resultar de processos inadequados de têmpera e revenido de aços com elevadas propriedades mecânicas.

Produtos com Maior Risco

O risco de fragilização por hidrogénio aplica-se principalmente a produtos que apresentam uma ou mais das seguintes características:

  • Resistência à tração ≥ 1.000 MPa
  • Dureza ≥ 320 HV
  • Produtos com endurecimento superficial por cementação

Redução do Risco

Para minimizar o risco de fragilização por hidrogénio, estes produtos devem ser submetidos a um tratamento térmico de aquecimento, também conhecido como tratamento de desidrogenação, após o processo de revestimento eletrolítico, durante um período de tempo e a uma temperatura definidos. A norma internacional relativa aos revestimentos eletrolíticos de elementos de fixação, ISO 4042:1999, estabelece que as peças revestidas eletroliticamente devem ser aquecidas até atingirem uma temperatura de 200 °C a 230 °C, no prazo máximo de quatro horas após o revestimento eletrolítico, preferencialmente no prazo de uma hora, e antes da cromatação. A temperatura máxima deve ser determinada tendo em consideração o material de revestimento e o tipo de material de base.

À medida que a espessura do revestimento aumenta, a remoção do hidrogénio torna-se mais difícil. No entanto, a introdução de um tratamento térmico intermédio, quando a espessura do revestimento é de apenas 2 a 5 µm, pode reduzir o risco de fragilização por hidrogénio.

A norma ISO 4042 não estabelece condições exatas para o tratamento térmico de desidrogenação. Uma duração de oito horas é considerada um exemplo típico. No entanto, períodos de tratamento entre 2 e 24 horas, a temperaturas de 200 °C a 230 °C, podem ser adequados, dependendo do tipo, dimensão, geometria e propriedades mecânicas da peça, bem como dos processos de limpeza e de revestimento eletrolítico utilizados.

Para componentes críticos, recomenda-se que a temperatura e a duração do tratamento sejam determinadas experimentalmente. A temperatura de reaquecimento nunca deve exceder a temperatura de revenido. O tempo de tratamento começa a contar assim que os produtos atingem a temperatura mínima especificada.

Apesar de todos os cuidados adotados durante o processo, as técnicas atuais de revestimento eletrolítico apenas permitem reduzir o risco de fragilização por hidrogénio, não sendo possível eliminá-lo completamente. Para aplicações críticas em que este risco é inaceitável, deve ser escolhido outro método de revestimento, como os revestimentos de lamelas de zinco.

Sistema de Codificação para Encomendar Revestimentos Eletrolíticos de Zinco

De acordo com a norma ISO 4042:1999, os revestimentos eletrolíticos de elementos de fixação mecânicos são identificados por um código composto por duas letras maiúsculas e um número. Está em preparação um novo sistema de codificação para a próxima edição da norma ISO 4042.

O código atual apresenta a seguinte estrutura:

  • Uma letra maiúscula para identificar o metal do revestimento; consultar a Tabela 1.
  • Um número para indicar a espessura mínima da camada; consultar a Tabela 2.
  • Uma letra maiúscula para indicar o grau de brilho e o tratamento posterior; consultar a Tabela 3.

Todas as tabelas têm como referência a norma ISO 4042:1999.

Tabela 1: Metal ou Liga do Revestimento

Letra do código Metal ou liga do revestimento Símbolo químico
AZincoZn
BCádmioCd
CCobreCu
DLatãoCuZn
ENíquelNi
FNíquel-crómio1NiCr
GCobre-níquelCuNi
HCobre-níquel-crómio1CuNiCr
JEstanhoSn
KCobre-estanhoCuSn
LPrataAg
NCobre-prataCuAg
PZinco-níquelZnNi
QZinco-cobaltoZnCo
RZinco-ferroZnFe

1 Espessura da camada de crómio ≈ 0,3 µm.

Tabela 2: Espessura Mínima da Camada

Número do código 1 metal de revestimento, espessura mínima da camada em µm 2 metais de revestimento, espessura mínima da camada em µm
01--
13-
252+3
383+5
4124+8
5155+10
6208+12
722510+15
823212+20
9104+6

1 Número de código 0 = sem requisito de espessura do revestimento.
2 Não se aplica a componentes roscados.

Tabela 3: Grau de Brilho e Tratamento Posterior

Letra do código Acabamento Passivação por cromatação, cor típica1
AMateSem cor
BMateAzulado a azulado iridescente2
CMateAmarelo brilhante a amarelo-acastanhado, iridescente
DMateVerde-oliva baço a castanho-oliva
ESemibrilhanteSem cor
FSemibrilhanteAzulado a azulado iridescente2
GSemibrilhanteAmarelo brilhante a amarelo-acastanhado, iridescente
HSemibrilhanteVerde-oliva baço a castanho-oliva
JBrilhanteSem cor
KBrilhanteAzulado a azulado iridescente2
LBrilhanteAmarelo brilhante a amarelo-acastanhado, iridescente
MBrilhanteVerde-oliva baço a castanho-oliva
NMuito brilhanteSem cor
POpcionalComo B, C ou D
RMateCastanho-escuro a preto
SSemibrilhanteCastanho-escuro a preto
TBrilhanteCastanho-escuro a preto
UTodos os acabamentosSem tratamento de cromatação

1 Os tratamentos de passivação só são possíveis com revestimentos de zinco ou cádmio.
2 Aplica-se apenas a revestimentos de zinco.

Exemplo de codificação: A3L

  • A significa revestimento de zinco; consultar a Tabela 1.
  • 3 indica uma espessura mínima da camada de 8 mícrones; consultar a Tabela 2.
  • L refere-se à passivação amarela brilhante; consultar a Tabela 3.

Exemplo de designação: parafuso de cabeça sextavada DIN 931 – M16 x 60 – 8.8 – A3L.

Se não for acordada uma espessura específica do revestimento, será fornecida a espessura de revestimento comercialmente disponível.

Limitações da Espessura da Camada

O grau de proteção contra a corrosão é geralmente proporcional à espessura da camada aplicada. No entanto, nos revestimentos eletrolíticos de elementos de fixação, a espessura não é distribuída uniformemente, dependendo, entre outros fatores, da relação entre o comprimento e o diâmetro (l/d). Para garantir a proteção de uma peça, a espessura mínima local da camada constitui o critério normativo. Para evitar que a porca ou o parafuso fique bloqueado durante a montagem, a espessura nominal máxima da camada não deve exceder um quarto da folga disponível, conforme ilustrado na figura abaixo.

Diagrama que ilustra a espessura da camada de revestimento numa rosca exterior e o seu efeito no diâmetro médio da rosca

No triângulo retângulo ABC, AB representa a espessura da camada. O aumento do diâmetro médio da rosca devido à camada de revestimento é representado pela expressão abaixo:

Fórmula que representa o aumento do diâmetro médio da rosca causado pela espessura do revestimento

A Tabela 4 apresenta as espessuras máximas admissíveis da camada para elementos de fixação com rosca exterior e posição de tolerância g antes do revestimento, em função do passo da rosca e do comprimento nominal.

Tabela 4: Espessura Máxima Admissível da Camada para Roscas Exteriores

Passo P
mm
Diâmetro nominal da rosca d1
mm
Desvio fundamental
µm
Todos os comprimentos nominais2
µm
L ≤ 5d3
µm
5d < L ≤ 10d3
µm
10d < L ≤ 15d3
µm
0,2--173333
0,251; 1,2-183333
0,31,4-183333
0,351,6 (1,8)-193333
0,42-193333
0,452,5 (2,2)-205533
0,53-205533
0,63,5-215533
0,74-225533
0,754,5-225533
0,85-245533
16 (7)-265533
1,258-285553
1,510-328855
1,7512-348855
216 (14)-388855
2,520 (18; 22)-42101088
324 (27)-48121288
3,530 (33)-531212108
436 (30)-6015151210
4,542 (45)-6315151210
548 (52)-7115151210
5,556 (60)-7515151512
664-8020201512

1 As informações relativas às roscas de passo grosso são apresentadas apenas como referência. A característica determinante é o passo da rosca.
2 Valor máximo da espessura do revestimento quando é acordada a medição da espessura local.
3 Valor máximo da espessura do revestimento quando é acordada a medição da espessura média do lote.
Nota: os desvios fundamentais adicionais para roscas que podem ser especialmente fabricadas para permitir revestimentos espessos encontram-se no Anexo C da norma ISO 4042.

Locais de Medição da Espessura da Camada

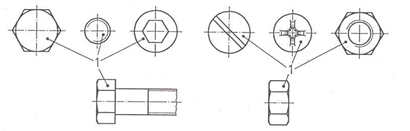
A espessura mínima local da camada nos elementos de fixação é medida nos pontos indicados na figura abaixo.

Diagrama que indica os pontos de medição da espessura local do revestimento em parafusos e porcas

A espessura média da camada de um lote deve ser determinada utilizando o método descrito no Anexo D da norma ISO 4042. Salvo acordo em contrário, deve ser medida a espessura local da camada.

Perguntas frequentes

Qual é a diferença entre galvanização eletrolítica de zinco e galvanização a quente?

A galvanização eletrolítica de zinco deposita uma camada fina e uniforme, normalmente de 3 a 20 µm, através de um banho eletrolítico. Isto proporciona um acabamento liso adequado para elementos de fixação roscados. A galvanização a quente mergulha as peças em zinco fundido, criando um revestimento mais espesso, normalmente de 45 a 100 µm, com maior durabilidade no exterior, mas com uma superfície mais rugosa que pode afetar o ajuste da rosca. A galvanização eletrolítica é preferida para elementos de fixação de precisão; a galvanização a quente é mais adequada para aplicações estruturais pesadas.

A galvanização eletrolítica de zinco está em conformidade com RoHS e REACH?

Sim, quando combinada com passivação de crómio trivalente Cr(III). As passivações tradicionais amarela e verde contêm crómio hexavalente Cr(VI), que é restringido pelas regulamentações RoHS, REACH e ELV. A passivação de camada espessa Cr(III) oferece proteção contra corrosão igual ou superior sem Cr(VI).

O que causa fragilização por hidrogénio em elementos de fixação zincados?

Durante a galvanização eletrolítica, a água no banho eletrolítico é parcialmente eletrolisada em iões de hidrogénio, que podem difundir-se no aço e formar moléculas de hidrogénio. Isto aumenta a tensão interna e pode causar fratura frágil retardada sob carga de tração. Elementos de fixação com resistência à tração ≥ 1.000 MPa ou dureza ≥ HV320 apresentam maior risco e devem ser cozidos a 200–230°C no prazo de 4 horas após o revestimento, de acordo com a ISO 4042.

Como escolho o tipo de passivação correto para a minha aplicação?

Considere três fatores:

  • Ambiente: aplicações interiores podem utilizar passivação branca/azul; aplicações exteriores necessitam de passivação de camada espessa Cr(III) ou superior.
  • Regulamentação: se for necessária conformidade com RoHS ou REACH, utilize apenas Cr(III).
  • Resistência à corrosão: verifique as horas NSS na tabela comparativa acima. Para aplicações exteriores críticas, considere revestimentos de zinco lamelar.

O que significam os códigos de revestimento ISO 4042?

O código é composto por duas letras e um número: a primeira letra identifica o metal de revestimento, por exemplo A = zinco; o número indica a espessura mínima da camada; e a segunda letra especifica o brilho e o tipo de passivação. Por exemplo, A3L significa zincagem com pelo menos 5 µm de espessura e acabamento brilhante com passivação Cr(III). Consulte as tabelas de códigos nesta página para ver todas as opções.

Produtos Relacionados com Revestimento de Zinco

Procura elementos de fixação com revestimento eletrolítico de zinco? Explore a nossa gama:

Todos os produtos com revestimento de zinco estão disponíveis com passivação Cr(III), garantindo a conformidade com as diretivas e regulamentos RoHS e REACH. Necessita de um tipo específico de passivação? Entre em contacto com a nossa equipa técnica.

Última atualização: julho de 2026

Não feche esta página. Esta mensagem desaparecerá, quando a página estiver totalmente carregada.